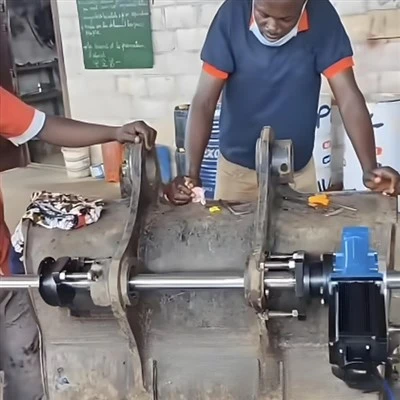
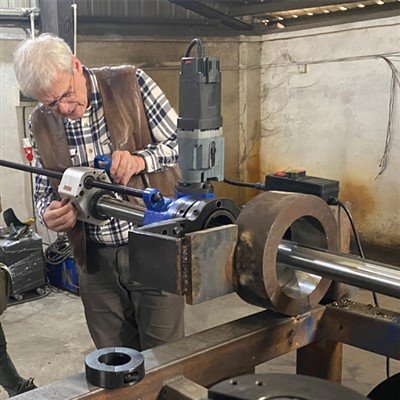
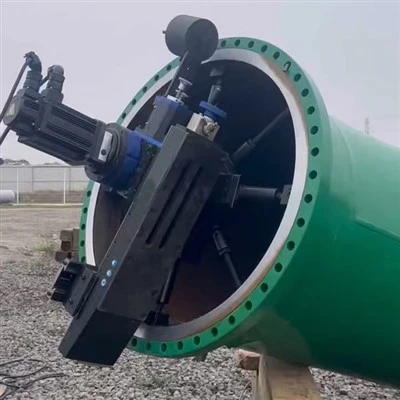
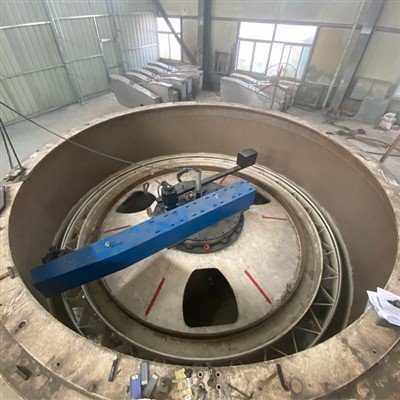
建設機械のメンテナンス、鉱山機械の維持管理、自治体施設の緊急修理が含まれるシナリオでは、大型設備のシャフト穴やベアリング シートなどのコンポーネントに摩耗や変形などの問題が発生しやすくなります。{0}}従来のボーリングマシンは、サイズが大きく機動性に欠けるため、現場での作業を実行できないことがよくあります。-その結果、-柔軟性と効率性が特徴のポータブル ボーリング マシン-が、現場での加工作業に「必須の機器」として浮上しました。-しかし、多くの業界関係者は、不適切なモデルの選択や標準化されていない操作により、標準以下の加工精度や機器の損傷などの問題に直面しています。-本日は、実際の応用経験を活用して、ポータブルボーリングマシンの選択の背後にあるロジックを分解し、重要な操作手順を強調し、一般的な問題の解決策を提供することで、業界の専門家が不必要な落とし穴を回避できるようにします。
選択における落とし穴の回避: コアパラメータを特定のシナリオに一致させる
ポータブルボーリングマシンを選択する際の基本原則は「シナリオの互換性」です。選定には、加工する穴径、材質、使用環境、要求精度などを総合的に判断する必要があります。単純に「パラメータが高いほど優れている」という盲目的な追求は避けるべきです。
現在市場で入手可能なポータブルボーリングマシンの加工直径の範囲は、通常 20 mm から 500 mm であり、モデルによって互換性のある範囲は大きく異なります。小型のポータブルボーリングマシン(加工直径: 20 mm~100 mm)は、軽量でコンパクトです。-多くの場合、重量は 10 kg 未満です-。掘削機のピン穴や小さなベアリング シートなどのコンポーネントの精密修理に最適です。これらは、高所または限られた空間内での作業に特に適しています。-中型モデル(加工径: 100 mm~300 mm)は、より大きな出力を備え、ホイールローダーやクラッシャーなどの装置の軸穴加工要件に対応できます。通常、重量は 20 kg ~ 50 kg ですが、これらのユニットには柔軟性と安定性のバランスをとるモバイル スタンドが装備されていることがよくあります。大規模モデル(加工直径: 300 mm~500 mm)は、トンネルボーリングマシンや大型-バルブ-などの-重機-の現場加工-向けに設計されており、通常は油圧システムとの統合が必要です。柔軟性は若干劣るかもしれませんが、優れた加工効率と耐荷重能力を実現します。-
機械加工される材料との適合性も同様に重要です。炭素鋼や鋳鉄などの標準的な材料を加工する場合は、標準的な高速度鋼ボーリング工具で要件を満たすのに十分です。-ただし、ステンレス鋼や合金鋼-などの高強度材料-を加工する場合は、-超硬ボーリング工具をより高出力の機械モデル(通常は 3 kW 以上のスピンドル出力を備えている)と組み合わせて使用する必要があります。-これにより、不十分な力によって引き起こされる早期の工具摩耗と粗い表面仕上げが防止されます。さらに、動作環境の特殊な性質を考慮する必要があります。屋外での動作の場合は、雨や塵が機械本体に侵入して動作が損なわれるのを防ぐために、高い保護等級 (IP) を備えたモデルを選択してください。高地での作業の場合は、電源コードの制約を排除し、操作の安全性を高めるために、リチウムイオン電池を搭載したコードレス モデルを優先してください。{11}}
精度要件は、機械の選択プロセスにおける中心的な基準の 1 つを構成します。日常的なメンテナンスのシナリオでは、位置決め精度が ±0.02 mm、表面粗さが Ra 1.6 μm 以下のモデルが一般的に適切です。ただし、精密機器の加工(工作機械の主軸穴の修理など)の場合は、±0.01 mm の精度を達成できるデジタル読み取り(DRO)システムを搭載した高精度モデルを選択することが不可欠です。{4}さらに、加工プロセス中の振動を防ぐために、機械の構造的剛性に細心の注意を払う必要があります。さもなければ、精度の偏差につながる可能性があります。
主要な運用段階: 加工品質を向上させるための詳細の習得
ポータブルボーリングマシンの動作の核心は、「正確な位置決め」、「安定した切削」、「適切な冷却」という 3 つの重要な段階を中心に展開します。これら 3 つの段階は、加工精度と装置の耐用年数の両方に直接影響し、初心者が最も間違いを犯しやすい領域を表します。
正確な位置決めが基礎となります。作業を開始する前に、機械加工する表面を徹底的に洗浄して油汚れや錆を取り除き、基準面が平らで水平であることを確認する必要があります。ダイヤルインジケータまたはレーザーアライメントツールを使用して、ボーリングマシンと加工される穴の間の同軸度を校正し、偏差を公差0.02 mm以内に保つ必要があります。不均一な摩耗が見られるボアの場合は、ボーリングマシンを取り付ける前に、まず手動での研削とレベリングを実行する必要があります。これにより、基準面が傾斜しているために加工後に穴が偏心するのを防ぎます。取り付け中は、すべての取り付けボルトをしっかりと締める必要があります。必要に応じて、拡張スリーブを使用して機械をしっかりと固定し、加工プロセス中のズレを防止する必要があります。
安定した切削には、切削パラメータと送り速度を正確に制御する必要があります。ボア径とワーク材質に基づいて、適切なボーリング工具スピンドル速度を選択します (通常、炭素鋼の場合は 300 ~ 800 rpm、ステンレス鋼の場合は 100 ~ 300 rpm)。工具先端の欠けや加工面の段差の形成につながる可能性のある急激な加速を防ぐために、均一な送り速度 (0.1 ~ 0.3 mm/rev を推奨) を維持してください。切断プロセス中、リアルタイムで切断状態を継続的に監視します。過度に厚い切りくずや発煙などの問題が発生した場合は、直ちに主軸速度または送り速度を下げてください。同時に、ボーリングツールの摩耗を検査し、必要に応じて交換します。
適切な冷却は、工具の寿命を延ばし、加工精度を向上させるために非常に重要です。標準的な材料を加工する場合、乳化クーラントが使用される場合があります。ただし、高強度材料を加工する場合は、切削温度を下げるだけでなく潤滑性を高め、工具の摩耗を軽減するため、専用の切削油の使用をお勧めします。-ワークピースの変形につながる可能性のある局所的な過熱を防ぐために、冷却剤が切削ゾーン全体に均一にスプレーされていることを確認してください。また、切削界面に不純物が侵入して加工品質が低下するのを防ぐため、クーラントの清浄度には細心の注意を払い、定期的にクーラントを交換してください。